
Ein Grat ist eine erhabene Kante oder ein kleines Materialstück, das nach einem Bearbeitungsprozess an einem Werkstück zurückbleibt . [ 1 ] Er ist in der Regel unerwünscht und wird mit einem Entgratwerkzeug entfernt. Dieser Vorgang wird Entgraten genannt . Grate entstehen meist bei Bearbeitungsvorgängen wie Schleifen , Bohren , Fräsen , Gravieren oder Drehen . Sie können als feiner Draht an der Schneide eines frisch geschärften Werkzeugs oder als erhabener Bereich einer Oberfläche auftreten; diese Art von Grat entsteht häufig beim Schlagen eines Hammers auf eine Oberfläche. Das Entgraten macht einen erheblichen Teil der Fertigungskosten aus.
Bei der Drucktechnik der Kaltnadelradierung ist der Grat, der der gravierten Linie eine reiche, weiche Qualität verleiht, sehr erwünscht – das große Problem bei der Kaltnadelradierung ist, dass der Grat bereits nach zehn gedruckten Abzügen rasch verschwindet.
Typen
Bei der maschinellen Bearbeitung können drei Arten von Graten entstehen: Poisson-Grat , Rollgrat und Ausrissgrat . Der Rollgrat ist am häufigsten. [ 2 ] Grate lassen sich nach ihrer physikalischen Entstehungsart klassifizieren. Plastische Verformung des Materials umfasst seitliches Fließen (Poisson-Grat), Biegen (Rollgrat) und Abreißen von Material vom Werkstück (Ausrissgrat). Erstarrung oder Wiedereinlagerung von Material führt zu einer Schmelzraupe. Unvollständiges Abtrennen des Materials verursacht einen Überstand. [ 3 ]
Die Entstehung von Graten kann minimiert oder verhindert werden, indem Material, Funktion, Form und Verarbeitung bereits in den Konstruktions- und Fertigungsphasen der Produktentwicklung berücksichtigt werden. [ 3 ]

Grate in Bohrungen verursachen Probleme mit Befestigungselementen und dem Material. Sie führen zu einer erhöhten Spannungskonzentration an den Bohrungsrändern, wodurch die Bruchfestigkeit sinkt und die Dauerfestigkeit verkürzt wird. Sie behindern das Eindrehen von Befestigungselementen und können diese oder die gesamte Baugruppe beschädigen. Durch Spannungen und Dehnungen entstehende Risse können zum Materialversagen führen. Grate in Bohrungen erhöhen zudem das Korrosionsrisiko, das auf Schwankungen in der Schichtdicke von Beschichtungen auf rauen Oberflächen zurückzuführen sein kann. Scharfe Kanten neigen dazu, elektrische Ladungen zu konzentrieren und somit das Risiko elektrostatischer Entladungen zu erhöhen. Grate an beweglichen Teilen erhöhen unerwünschte Reibung und Wärmeentwicklung. Raue Oberflächen führen außerdem zu Schmierproblemen, da der Verschleiß an den Kontaktflächen der Teile zunimmt. Dies macht einen häufigeren Austausch erforderlich. Elektrische Ladungsansammlungen können Korrosion verursachen. [ 4 ]
Entgraten
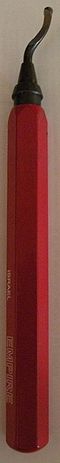
Es gibt viele Entgratungsverfahren, die gebräuchlichsten sind jedoch Gleitschleifen , Spindelschleifen , Sandstrahlen , Schleifen , Drahtbürsten , Abrasivstrahlbearbeitung , elektrochemisches Entgraten , Elektropolieren , thermisches Entgraten, spanendes Entgraten , Wasserstrahlschneiden und manuelles Entgraten. [ 5 ]
Handbuch
Manuelles Entgraten ist das gängigste Verfahren, da es die größte Flexibilität bietet. Es erfordert zudem nur kostengünstige Werkzeuge und ermöglicht eine sofortige Kontrolle. [ 6 ] Manuelles Entgraten erfolgt entweder mit Werkzeugen wie Schabern, Feilen, Schleifpapier, Schleifsteinen und Reibahlen oder mit handgeführten Elektrowerkzeugen, die Schleifspitzen, Schleifpapier oder Schneidwerkzeuge verwenden, ähnlich denen, die beim maschinellen Entgraten zum Einsatz kommen.
Elektrochemisch
Die elektrochemische Entgratung ist ein Verfahren zur Entfernung von Graten an Präzisionswerkstücken und schwer zugänglichen Kanten, wie z. B. sich kreuzenden Bohrungen. Dabei wird eine Salz- oder Glykollösung in Kombination mit Strom eingesetzt, um den Grat aufzulösen. Der elektrische Strom wird mit einem Spezialwerkzeug gezielt an die Gratstelle angelegt. Die Grate werden innerhalb von 5 bis 10 Sekunden entfernt, während das restliche Werkstück unbeschädigt bleibt. [ 6 ]
Thermal
Das thermische Entgraten (TEM), auch bekannt als thermisches Entgraten , ist ein Verfahren zur Entfernung schwer zugänglicher Grate oder von Graten auf mehreren Oberflächen gleichzeitig. Dabei wird ein explosives Gasgemisch eingesetzt, um die Grate durch thermische Energie abzubrennen. Es ist das schnellste Verfahren zur Gratentfernung und benötigt nur 20 Millisekunden, um einen Grat zu entfernen. [ 7 ]
Der Prozess beginnt mit dem Einlegen des Werkstücks in eine explosionsgeschützte Kammer, die anschließend abgedichtet und mit ca. 220 Tonnen (240 Short Tons) fixiert wird. Die Kammer wird dann evakuiert und mit einem Sauerstoff-Brennstoff-Gemisch gefüllt. Dieses Gemisch wird auf einen Druck von 0,5 bis 1,9 MPa (73 bis 276 psi) gebracht. Ein elektrischer Zünder entzündet das Gemisch, das etwa 20 Millisekunden lang brennt und dabei alle scharfen Kanten und Grate entfernt. Die Spitzentemperatur erreicht 3.000 °C (5.430 °F). [ 7 ]
Kryogenik
Kryogenes Entgraten ist ein kryogenes Verfahren zur Entfernung von Graten und Spritzgussgraten an Kunststoff- und Druckgusswerkstücken . Dabei werden die Werkstücke bei kryogenen Temperaturen getrommelt und/oder gestrahlt. Die niedrigen Temperaturen (ca. −195 °C) werden mit flüssigem Stickstoff , flüssigem Kohlendioxid oder Trockeneis erreicht . Durch diese niedrige Temperatur sinkt das Material unter seine Versprödungstemperatur , wodurch sich die Spritzgussgrate oder Spritzgussgrate leicht durch Trommeln oder Strahlverfahren entfernen lassen. Dieses Verfahren wird seit den 1960er Jahren zur Entgratung von Kunststoff und Gummi eingesetzt. [ 8 ]
Mechanisch

Mechanisches Entgraten ist ein Verfahren, bei dem Grate entweder mechanisch von Metall abgeschliffen oder die Kante gefährlicher, schlitzförmiger oder abgescherter Metallgrate umgebördelt wird. Das rollende mechanische Entgraten wurde in den 1960er Jahren entwickelt, um das manuelle Entgraten von Metallstreifen für Bäckereiregale zu beschleunigen. [ 9 ] [ 10 ]
Wasserstrahl
Einer der Hauptvorteile des Wasserstrahlschneidens ist die hohe Präzision und Wiederholgenauigkeit – daher kommt die CNC-Steuerung zum Einsatz. Dieses umweltfreundliche Verfahren nutzt Hochdruckwasser, um lose Grate und Späne selbst in tiefen Bohrungen zu entfernen und die Teile sauber und frei von Rückständen zu hinterlassen. Das unter Druck stehende Wasser wird per CNC-Steuerung präzise fokussiert, um Grate und Späne im und um das Werkstück zu entfernen. Je nach Reinheitsanforderungen kann dies unter Wasser oder an der Luft erfolgen. Beim Entgraten an der Luft werden gezielt bestimmte Bereiche des Werkstücks mit dem Wasserstrahl behandelt. Beim Entgraten unter Wasser wird das gesamte Werkstück innen und außen gereinigt. [ 11 ]
Ultraschall-Entgraten
Leistungsstarke Ultraschallwellen werden auf den mit Flüssigkeit gefüllten Tank gerichtet. Diese Technologie entfernt Grate durch den in der Flüssigkeit entstehenden Druck, während Hohlräume erzeugt und wieder aufgelöst werden.
Siehe auch
Referenzen
- ^ Gillespie 1999 , S. 1.
- ^ Stephenson, David A.; Agapiou, John S. (3. September 2018), Metal cutting theory and practice , CRC Press, S. 11, ISBN 978-1-315-36031-7Die
- ^ a b Handbuch für Werkzeug- und Fertigungsingenieure (TMEH), Band 3, Werkstoffe, Oberflächenbearbeitung und Beschichtung. Gesellschaft der Fertigungsingenieure, 1985.
- ^ Davidson, David. „Der Oberflächenzustand beeinflusst die Bauteilleistung“, Metal Finishing , Februar 2007.
- ^ Gillespie 1999 , S. 7–11.
- ^ a b Gillespie 1999 , S. 11.
- ^ a b Benedict, Gary F. (1987), Nichttraditionelle Fertigungsprozesse , CRC Press, S. 349–350 , ISBN 978-0-8247-7352-6Die
- ^ Gillespie 1999 , S. 195–196.
- ^ Metal Progress, Band 96
- ^ Schlüsseldienst für Manhattan, New York
- ^ Campbell, Andrea (04.05.2022). „15 Vorteile der CNC-gesteuerten Hochdruck-Entgratung und Teilereinigung“ . Sugino Corp. Abgerufen am 10.10.2022 .
Bibliographie
- Gillespie, LaRoux K. (1999), Handbuch zum Entgraten und Kantenbearbeiten , SME, ISBN 978-0-87263-501-2Die
- Warfield, Bob (2018), Definitive Guide to Deburring for CNC , CNCCookbook.