The Claus process is a desulfurizing process, recovering elemental sulfur from gaseous mixtures containing hydrogen sulfide (H2S). First patented in 1883 by the chemist Carl Friedrich Claus, the Claus process remains the most important desulfurization process in the petrochemicals industry. It is standard at oil refineries, natural gas processing plants, and gasification or synthesis gas plants. In 2005, byproduct sulfur from hydrocarbon-processing facilities constituted the vast majority of the 64 teragrams (64 million metric tons) of sulfur produced worldwide.[1][2][3]
The overall Claus process reaction is described by the following equation:[3]
- 2 H2S + O2 → 2 S + 2 H2O
However, the process occurs in two steps:
- 2 H2S + 3 O2 → 2 SO2 + 2 H2O
- 4 H2S + 2 SO2 → 3 S2 + 4 H2O
Moreover, the input feedstock is usually a mixture of gases, containing hydrogen cyanide, hydrocarbons, sulfur dioxide or ammonia. The mixture may begin as raw natural gas, or output from physical and chemical gas treatment units (Selexol, Rectisol, Purisol and amine scrubbers) when e.g. refining crude oil.[4]
Gases containing over 25% H2S are suitable for the recovery of sulfur in straight-through Claus plants. Gases with less than 25% H2S can be processed through alternate configurations such as a split flow, or feed and air preheating.[5]
History
The process was invented by Carl Friedrich Claus, a German chemist working in England. A British patent was issued to him in 1883. The process was later significantly modified by IG Farben.[6]
Process description
A schematic process flow diagram of a basic 2+1-reactor (converter) SuperClaus unit is shown below:
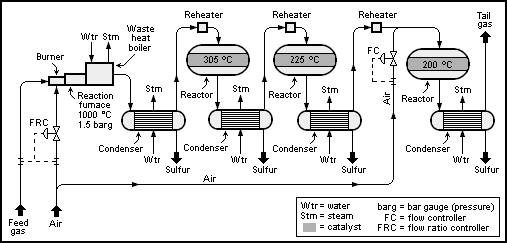
Die Claus-Technologie lässt sich in zwei Prozessschritte unterteilen: den thermischen und den katalytischen .
Thermische Stufe
Im thermischen Schritt verbrennt schwefelwasserstoffhaltiges Gas unterstöchiometrischen Bedingungen bei Temperaturen über 850 °C. [ 7 ] Der Prozess erfordert eine sorgfältige Kontrolle des Brennstoff-Luft-Verhältnisses. Um eine stöchiometrische Claus-Reaktion im katalytischen Schritt zu gewährleisten, darf nur ein Drittel des Schwefelwasserstoffs (H₂S ) in SO₂ umgewandelt werden .
Eine Claus-Anlage unterhält üblicherweise mehrere separate Feuer in Lanzen, die einen zentralen Muffelofen umgeben , um verschiedene Gasquellen zu verarbeiten. Die Konzentration von H₂S und anderen brennbaren Komponenten ( Kohlenwasserstoffen oder Ammoniak ) bestimmt dann, wie das zugeführte Gas verbrannt wird.
Claus-Gase, die außer H₂S (Säuregas) keine weiteren brennbaren Bestandteile enthalten, verbrennen in den Lanzen durch folgende chemische Reaktion:
- 2 H 2 S + 3 O 2 → 2 SO 2 + 2 H 2 O (Δ H = −518 kJ mol −1 )
Es handelt sich um eine stark exotherme Oxidation von Schwefelwasserstoff in freier Flamme , bei der Schwefeldioxid entsteht .
Im zentralen Muffelofen werden Gasgemische verbrannt, die Ammoniak (aus dem Sauergasstripper einer Raffinerie ) oder Kohlenwasserstoffe enthalten. Für die vollständige Verbrennung aller Kohlenwasserstoffe und des Ammoniaks wird ausreichend Luft in den Muffelofen eingeleitet, und die Temperatur wird häufig über 1050 °C gehalten. [ 8 ] [ 9 ] Die hohe Temperatur zerstört BTEX- Gemische (Benzol, Toluol, Ethylbenzol und Xylol), die andernfalls den nachgeschalteten Claus-Katalysator vergiften würden . [ 10 ]
Um das Prozessgasvolumen zu reduzieren oder höhere Verbrennungstemperaturen zu erzielen, kann der Luftbedarf auch durch Sauerstoffzufuhr gedeckt werden. In der Industrie sind verschiedene Technologien zur Sauerstoffanreicherung verfügbar, die jedoch einen speziellen Brenner im Reaktionsofen erfordern.
Die Claus - Reaktion setzt sich stromabwärts fort, indem weiteres Schwefelwasserstoff ( H₂S ) mit SO₂ reagiert und gasförmigen , elementaren Schwefel erzeugt:
- 2 H 2 S + SO 2 → 3 S + 2 H 2 O (Δ H = −1165,6 kJ mol −1 )
The sulfur forms in the thermal phase as highly reactive S2 diradicals which combine exclusively to the S8allotrope:
- 4 S2 → S8
Usually, 60 to 70% of the total amount of elemental sulfur produced in the process is already present at the conclusion of the thermal process step.
Side reactions
Other chemical processes taking place in the thermal step of the Claus reaction are:[3]
- The formation of hydrogen gas:
- 2 H2S → S2 + 2 H2 (ΔH > 0)
- CH4 + 2 H2O → CO2 + 4 H2
- The formation of carbonyl sulfide:
- H2S + CO2 → S=C=O + H2O
- The formation of carbon disulfide:
- CH4 + 2 S2 → S=C=S + 2 H2S
Catalytic step
The waste stream from the thermal step is initially cooled to precipitate the sulfur, similar to the post-catalytic cooling discussed below. Further treatment with an activated aluminum(III) or titanium(IV) oxide catalyst then boosts the sulfur yield. One suggested mechanism is that S6 and S8 desorb from the catalyst's active sites with simultaneous formation of stable cyclic elemental sulfur.[11]
Catalytic treatment is normally repeated a maximum of three times. Where an incineration or tail-gas treatment unit (TGTU) is added downstream of the Claus plant, only two catalytic stages are usually installed.
The catalytic recovery of sulfur consists of three substeps: heating, catalytic reaction and cooling plus condensation. Reheating the gas prevents sulfur condensation in the catalyst bed, which fouls the catalyst. Several industrial methods achieve the required bed operating temperature:
- Hot-gas bypass: mixing in bypass gas direct from the waste-heat boiler.
- Indirect steam reheaters: a heat exchanger consuming high-pressure steam.
- Gas/gas exchangers: a heat exchanger cooling the hot gas from an upstream catalytic reactor.
- Direct-fired heaters: fired reheaters burning acid gas or fuel gas substoichiometrically to prevent oxygen breakthrough
Die empfohlene Betriebstemperatur der ersten Katalysatorstufe liegt typischerweise zwischen 315 °C und 330 °C (Temperatur des unteren Katalysatorbetts). Die hohe Temperatur hydrolysiert COS und CS₂ , Verbrennungsnebenprodukte, die im modifizierten Claus-Verfahren ansonsten inert sind. In den nachfolgenden Stufen wird der katalytische Umsatz bei niedrigeren Temperaturen maximiert, wobei jedoch darauf geachtet werden muss, den Taupunkt von Schwefel nicht zu überschreiten . Die Betriebstemperaturen der nachfolgenden Katalysatorstufen betragen typischerweise 240 °C für die zweite und 200 °C für die dritte Stufe (Temperatur des unteren Katalysatorbetts).
Nach jedem katalytischen Durchgang kühlt das Prozessgas im Schwefelkondensator auf 130 bis 150 °C ab, wobei der gebildete Schwefel kondensiert . Die Abwärme und die Kondensationswärme werden als Mittel- oder Niederdruckdampf aufgefangen . Der kondensierte Schwefel wird über einen Flüssigkeitsauslass abgeführt.
Vor der Lagerung durchlaufen die flüssigen Schwefelströme eine Entgasungseinheit, die die im Schwefel gelösten Gase (hauptsächlich H₂S) entfernt .
Das Abgas aus dem Claus-Verfahren enthält noch brennbare Bestandteile und Schwefelverbindungen (H₂S , H₂ und CO). Es wird entweder in einer Verbrennungsanlage verbrannt oder in einer nachgeschalteten Abgasreinigungsanlage weiter entschwefelt.
Claus-Prozess für den Untertaupunkt
Das oben beschriebene konventionelle Claus-Verfahren ist aufgrund des erreichten Reaktionsgleichgewichts in seiner Ausbeute begrenzt. Wie bei allen exothermen Reaktionen lässt sich bei niedrigeren Temperaturen eine höhere Ausbeute erzielen. Allerdings muss der Claus-Reaktor, wie bereits erwähnt, oberhalb des Schwefeltaupunkts (120–150 °C) betrieben werden, um eine physikalische Deaktivierung des Katalysators durch flüssigen Schwefel zu vermeiden. Um dieses Problem zu umgehen, sind die Claus-Reaktoren unterhalb des Taupunkts parallel geschaltet, wobei ein Reaktor in Betrieb und einer als Reserve dient. Sobald ein Reaktor mit adsorbiertem Schwefel gesättigt ist, wird der Prozessstrom zum Reservereaktor umgeleitet. Dieser wird dann regeneriert, indem Prozessgas, das auf 300–350 °C erhitzt wurde, zur Verdampfung des Schwefels zugeführt wird. Der so gewonnene Schwefelstrom wird einem Kondensator zugeführt.
Prozessleistung
Für jede Tonne Schwefelausbeute werden über 2,6 Tonnen Dampf erzeugt.
Die physikalischen Eigenschaften von elementarem Schwefel, der im Claus-Verfahren gewonnen wird, können sich von denen unterscheiden, die durch andere Verfahren gewonnen werden. [ 3 ] Im Claus-Verfahren wird Schwefel üblicherweise als Flüssigkeit transportiert ( Schmelzpunkt 115 °C). Bei elementarem Schwefel steigt die Viskosität aufgrund der Bildung polymerer Schwefelketten bei Temperaturen über 160 °C rapide an.
Another anomaly is the solubility of residual H2S in liquid sulfur as a function of temperature. Ordinarily, the solubility of a gas decreases with increasing temperature but H2S behaves inversely.[12] This means that toxic and explosive H2S gas can build up in the headspace of any cooling liquid sulfur reservoir. The explanation for this anomaly is the endothermic reaction of sulfur with H2S to polysulfanes H2Sx.
Sulfur stockpile
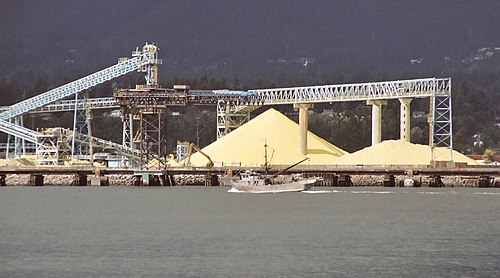
Millions of tons of elemental sulfur are produced worldwide by the Claus process each year.
Owing to the high sulfur content of the Athabasca Oil Sands, stockpiles of elemental sulfur from this process now exist throughout Alberta, Canada.[13]
Another way of storing sulfur, while reusing it as a valuable material, is as a binder for concrete, the resulting product having many desirable properties (see sulfur concrete).[14]
See also
References
- ^Sulfur production report by the United States Geological Survey
- ^Discussion of recovered byproduct sulfur
- ^ abcdDer Claus-Prozess. Reich an Jahren und bedeutender denn je, Bernhard Schreiner, Chemie in Unserer Zeit 2008, Vol. 42, Issue 6, Pages 378–392.
- ^Gary, J.H.; Handwerk, G.E. (1984). Petroleum Refining Technology and Economics (2nd ed.). Marcel Dekker, Inc. ISBN 0-8247-7150-8.
- ^Gas Processors Association Data Book, 10th Edition, Volume II, Section 22
- ^Bibliographic CitationSulfur Recovery Technology, B.G. Goar, American Institute of Chemical Engineers Spring National Meeting, New Orleans, Louisiana, April 6, 1986
- ^Or between 950 and 1200 °C and even hotter near the flame, as stated in Der Claus-Prozess. Reich an Jahren und bedeutender denn je, Bernhard Schreiner, Chemie in Unserer Zeit 2008, Vol. 42, Issue 6, Pages 378–392.
- ^Klint, B. "Hydrocarbon Destruction in the Claus SRU Reaction Furnace." Proceedings of the Laurance Reid Gas Conditioning Conference. 2000.
- ^Rahman, Ramees K., et al. "Reduction in natural gas consumption in sulfur recovery units through kinetic simulation using a detailed reaction mechanism." Industrial & Engineering Chemistry Research (2018).
- ^ Rahman, Ramees K., Salisu Ibrahim und Abhijeet Raj. „Oxidative Zerstörung von monocyclischen und polycyclischen aromatischen Kohlenwasserstoffen (PAK)-Verunreinigungen in Schwefelrückgewinnungsanlagen.“ Chemical Engineering Science 155 (2016): 348–365.
- ^ Khanmamedox, TK; Welland, RH (2013). „Wie sich Schwefel auf der Katalysatoroberfläche tatsächlich bildet“ (PDF) . Sulphur . 2013 ( März– April). BCInsight: 62. Archiviert vom Original (PDF) am 15. März 2016. Abgerufen am 4. März 2016 .
- ^ Löslichkeit von Schwefelwasserstoff in Schwefel. Rocco Fanelli. Industrial & Engineering Chemistry 1949 41 (9), 2031-2033. DOI: 10.1021/ie50477a047
- ^ Hyndman, AW; Liu, JK; Denney, DW (1982). „Schwefelgewinnung aus Ölsanden“. Schwefel: Neue Quellen und Anwendungen . ACS Symposium Series. Band 183. S. 69–82 . doi : 10.1021/bk-1982-0183.ch005 . ISBN 978-0-8412-0713-4Die
- ^ Mohamed, Abdel-Mohsen Onsy; El-Gamal, Maisa M. (2010). Schwefelbeton für die Bauindustrie: Ein Ansatz für nachhaltige Entwicklung . Fort Lauderdale : J. Ross Publishing. S. 104–105 , 109. ISBN 978-1-60427-005-1OCLC 531718953 .


