Zerstörungsfreie Prüfung ( ZfP ) umfasst eine Vielzahl von Analyseverfahren, die in Wissenschaft und Technik eingesetzt werden, um die Eigenschaften von Materialien, Bauteilen oder Systemen zerstörungsfrei zu bewerten.
Zerstörungsfreie Prüfverfahren (ZfP) ermöglichen es dem Prüfer, Untersuchungen durchzuführen, ohne die Integrität des Prüflings zu beeinträchtigen. Gleichzeitig liefern sie detaillierte Informationen über Oberflächen- und Strukturfehler sowie Hindernisse. Das Personal, das diese Verfahren anwendet, benötigt eine spezielle ZfP-Schulung, da die Arbeit den Umgang mit empfindlichen Geräten und die subjektive Interpretation der ZfP-Prüfergebnisse umfasst.
Zerstörungsfreie Prüfverfahren (ZfP) nutzen elektromagnetische Strahlung , Schall und andere Signalumwandlungen, um eine Vielzahl von Gegenständen (metallische und nichtmetallische, Lebensmittel, Artefakte und Antiquitäten, Infrastruktur) auf Unversehrtheit, Zusammensetzung oder Zustand zu untersuchen, ohne den Prüfling zu verändern. Die Sichtprüfung (VT), das am häufigsten angewandte ZfP-Verfahren, wird oft durch Vergrößerung, Endoskope, Kameras oder andere optische Vorrichtungen zur direkten oder Fernsicht ergänzt. Die innere Struktur einer Probe kann mittels durchdringender Strahlung (RT), wie z. B. Röntgen- , Neutronen- oder Gammastrahlung, volumetrisch untersucht werden. Schallwellen werden bei der Ultraschallprüfung (UT) eingesetzt, einem weiteren volumetrischen ZfP-Verfahren. Dabei wird das mechanische Signal (Schall) von den Oberflächen des Prüflings reflektiert und hinsichtlich Amplitude und Abstand zum Prüfgerät (Schallkopf) ausgewertet. Ein weiteres gängiges ZfP-Verfahren für Eisenwerkstoffe ist die Anwendung feiner Eisenpartikel (entweder in Flüssigkeit suspendiert oder als Trockenpulver – fluoreszierend oder farbig), die auf ein magnetisiertes Bauteil aufgebracht werden, entweder kontinuierlich oder temporär. Die Partikel werden von magnetischen Streufeldern auf oder im Prüfobjekt angezogen und bilden auf dessen Oberfläche Ablagerungen (Partikelansammlungen), die visuell beurteilt werden. Kontrast und Erkennungswahrscheinlichkeit bei der Sichtprüfung mit bloßem Auge werden häufig durch den Einsatz von Flüssigkeiten verbessert, die in die Oberfläche des Prüfobjekts eindringen und so die Visualisierung von Fehlern oder anderen Oberflächenbeschaffenheiten ermöglichen. Dieses Verfahren ( Eindringprüfung ) verwendet Farbstoffe, fluoreszierend oder farbig (typischerweise rot), die in Flüssigkeiten suspendiert sind, und wird für nichtmagnetische Werkstoffe, üblicherweise Metalle, eingesetzt.
Die Analyse und Dokumentation eines zerstörungsfreien Ausfallmechanismus kann auch mithilfe einer Hochgeschwindigkeitskamera erfolgen , die kontinuierlich (im Loop-Modus) aufzeichnet, bis der Ausfall erkannt wird. Die Ausfallerkennung kann durch einen Schalldetektor oder einen Spannungsmesser erfolgen, der ein Signal zur Auslösung der Hochgeschwindigkeitskamera erzeugt. Diese Hochgeschwindigkeitskameras verfügen über fortschrittliche Aufnahmemodi zur Erfassung bestimmter zerstörungsfreier Ausfälle. [ 4 ] Nach dem Ausfall stoppt die Hochgeschwindigkeitskamera die Aufnahme. Die aufgenommenen Bilder können in Zeitlupe wiedergegeben werden und zeigen präzise, was vor, während und nach dem zerstörungsfreien Ereignis geschah – Bild für Bild.
Anwendungen
Die zerstörungsfreie Prüfung (ZfP) findet in vielfältigen Bereichen und Industriezweigen Anwendung, wobei ständig neue ZfP-Verfahren und -Anwendungen entwickelt werden. Sie wird routinemäßig in Branchen eingesetzt, in denen der Ausfall eines Bauteils erhebliche Gefahren oder wirtschaftliche Verluste verursachen würde, beispielsweise im Transportwesen, bei Druckbehältern, Bauwerken, Rohrleitungen und Hebezeugen.
Schweißnahtprüfung
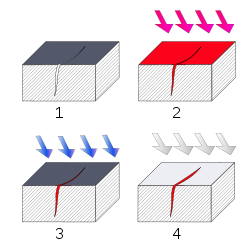
Materialabschnitt mit einem oberflächennahen Riss, der mit bloßem Auge nicht sichtbar ist.
Das Penetrationsmittel wird auf die Oberfläche aufgetragen.
Überschüssiges Penetrationsmittel wird entfernt.
Durch das Auftragen des Entwicklers wird der Riss sichtbar.
In der Fertigung werden Schweißnähte häufig verwendet, um zwei oder mehr Metallteile zu verbinden. Da diese Verbindungen während der Produktlebensdauer Belastungen und Materialermüdung ausgesetzt sein können , besteht die Gefahr eines Versagens, wenn sie nicht gemäß den vorgegebenen Spezifikationen hergestellt werden . Beispielsweise muss das Grundmaterial während des Schweißprozesses eine bestimmte Temperatur erreichen, mit einer bestimmten Geschwindigkeit abkühlen und mit kompatiblen Werkstoffen verschweißt werden. Andernfalls ist die Verbindung möglicherweise nicht ausreichend fest, um die Teile zusammenzuhalten, oder es können sich Risse in der Schweißnaht bilden, die zum Versagen führen. Typische Schweißfehler (unzureichende Verschmelzung der Schweißnaht mit dem Grundmaterial, Risse oder Porosität im Inneren der Schweißnaht sowie Schwankungen in der Schweißnahtdichte) können zum Bruch einer Konstruktion oder zum Bersten einer Rohrleitung führen.
Schweißverfahren können vor der Produktion mittels Schallemissionsanalyse aktiv überwacht werden, um die optimalen Parameter für eine einwandfreie Verbindung zweier Werkstoffe zu ermitteln. [ 5 ] Bei hochbelasteten oder sicherheitskritischen Schweißungen wird die Schweißnahtüberwachung eingesetzt, um sicherzustellen, dass die vorgegebenen Schweißparameter (Lichtbogenstrom, Lichtbogenspannung, Schweißgeschwindigkeit, Wärmeeinbringung usw.) gemäß Schweißverfahren eingehalten werden. Dies bestätigt die korrekte Ausführung der Schweißnaht vor zerstörungsfreien Prüfungen und metallurgischen Untersuchungen.
Strukturmechanik
Strukturen können komplexe Systeme sein, die im Laufe ihrer Lebensdauer unterschiedlichen Belastungen ausgesetzt sind, z. B. Lithium-Ionen-Batterien . [ 6 ] Manche komplexe Strukturen, wie etwa die Turbomaschinen einer Rakete mit flüssigem Treibstoff , können zudem Millionen von Dollar kosten. Ingenieure modellieren diese Strukturen üblicherweise als gekoppelte Systeme zweiter Ordnung, wobei die dynamischen Strukturkomponenten durch Federn , Massen und Dämpfer approximiert werden . Die resultierenden Differentialgleichungen werden dann verwendet, um eine Übertragungsfunktion abzuleiten, die das Verhalten des Systems beschreibt.
Bei der zerstörungsfreien Prüfung (ZfP) wird die Struktur einer dynamischen Einwirkung unterzogen, beispielsweise einem Hammerschlag oder einem kontrollierten Impuls. Wichtige Eigenschaften wie Verschiebung oder Beschleunigung an verschiedenen Punkten der Struktur werden als entsprechende Ausgabegröße gemessen. Diese Ausgabegröße wird aufgezeichnet und mit der entsprechenden Ausgabegröße verglichen, die sich aus der Übertragungsfunktion und der bekannten Eingabegröße ergibt. Abweichungen können auf ein ungeeignetes Modell (und damit auf unerwartete Instabilitäten oder Abweichungen von den Toleranzen) hinweisen, auf defekte Bauteile oder ein unzureichendes Steuerungssystem .
Referenzstandards, also Strukturen mit absichtlichen Fehlern, die mit für den Einsatz im Feld vorgesehenen Bauteilen verglichen werden, werden häufig in der zerstörungsfreien Prüfung (ZfP) eingesetzt. Referenzstandards können mit vielen ZfP-Verfahren wie Ultraschallprüfung (UT) [ 7 ] , Röntgenprüfung (RT) [ 8 ] und Sichtprüfung (VT) verwendet werden.
Bezug zu medizinischen Verfahren
Röntgenaufnahme des Brustkorbs mit Hinweis auf ein peripheres Bronchialkarzinom .
Mehrere zerstörungsfreie Prüfverfahren (ZfP) sind mit klinischen Verfahren wie Radiographie, Ultraschallprüfung und Sichtprüfung verwandt. Technologische Verbesserungen oder Weiterentwicklungen dieser ZfP-Verfahren sind auf Fortschritte in der Medizintechnik zurückzuführen, darunter digitale Radiographie (DR), Phased-Array-Ultraschallprüfung (PAUT) und Endoskopie (Endoskopie oder assistierte Sichtprüfung).
Bemerkenswerte Ereignisse in der akademischen und industriellen zerstörungsfreien Prüfung
1854 Hartford, Connecticut – In den Fales and Gray Car Works explodiert ein Kessel [ 9 ] [ 10 ] , wobei 21 Menschen sterben und 50 schwer verletzt werden. Innerhalb eines Jahrzehnts verabschiedet der Staat Connecticut ein Gesetz, das die jährliche (in diesem Fall visuelle) Inspektion von Kesseln vorschreibt.
1880–1920 – In der Eisenbahnindustrie wurde die „Öl-und-Weißfärbe-Methode“ zur Risserkennung [ 11 ] eingesetzt, um Risse in schweren Stahlbauteilen aufzuspüren. (Ein Bauteil wird in verdünntem Öl getränkt und anschließend mit einer weißen Beschichtung überzogen, die zu einem Pulver trocknet. Aus den Rissen austretendes Öl färbt das weiße Pulver braun, wodurch die Risse sichtbar werden.) Dies war der Vorläufer der modernen Eindringprüfung.
1895 – Wilhelm Conrad Röntgen entdeckt die heute als Röntgenstrahlen bekannten Strahlen. In seiner ersten Veröffentlichung erörtert er die Möglichkeit der Fehlererkennung.
1920 – Dr. HH Lester beginnt mit der Entwicklung der industriellen Radiographie für Metalle.
1924 – Lester verwendet Radiographie, um Gussteile zu untersuchen, die in einem Dampfdruckkraftwerk der Boston Edison Company eingebaut werden sollen.
1926 – Das erste elektromagnetische Wirbelstrommessgerät zur Messung von Materialdicken ist verfügbar.
1927-1928 – Magnetisches Induktionssystem zur Erkennung von Fehlern in Eisenbahnschienen, entwickelt von Dr. Elmer Sperry und HC Drake.
1929 – Pionierarbeit bei Magnetpartikelmethoden und -geräten (AV DeForest und FB Doane).
In den 1930er Jahren demonstriert Robert F. Mehl die radiografische Bildgebung mittels Gammastrahlung von Radium, mit der dickere Bauteile untersucht werden können als mit den damals verfügbaren Niederenergie- Röntgengeräten .
1935–1940 – Entwicklung von Eindringprüfungen mit Flüssigkeiten (Betz, Doane und DeForest)
1935–1940er Jahre – Wirbelstrominstrumente wurden entwickelt (HC Knerr, C. Farrow, Theo Zuschlag und Fr. F. Foerster).
1940–1944 – Das Ultraschallprüfverfahren wurde in den USA von Dr. Floyd Firestone entwickelt . Er meldete es am 27. Mai 1940 zum US-Patent an, das ihm am 21. April 1942 unter der Patentnummer 2.280.226 erteilt wurde. Auszüge aus den ersten beiden Absätzen dieses wegweisenden Patents für ein zerstörungsfreies Prüfverfahren beschreiben prägnant die Grundlagen der Ultraschallprüfung: „Meine Erfindung betrifft eine Vorrichtung zum Nachweis von Dichte- oder Elastizitätsinhomogenitäten in Werkstoffen. Weist beispielsweise ein Gussteil ein Loch oder einen Riss auf, ermöglicht meine Vorrichtung das Erkennen und Lokalisieren des Fehlers, selbst wenn dieser vollständig im Inneren des Gussteils liegt und nicht an die Oberfläche reicht.“ Weiter heißt es: „Das allgemeine Prinzip meiner Vorrichtung besteht darin, hochfrequente Schwingungen in das zu prüfende Teil einzuleiten und die Zeitintervalle des Eintreffens der direkten und reflektierten Schwingungen an einer oder mehreren Messpunkten auf der Oberfläche des Teils zu bestimmen.“ Die medizinische Echokardiographie ist eine Weiterentwicklung dieser Technologie. [ 12 ]
1946 – Erste Neutronenradiographien von Peters.
1950 – Der Schmidt-Hammer (auch bekannt als „Schweizer Hammer“) wird erfunden. Das Gerät nutzt das weltweit erste patentierte zerstörungsfreie Prüfverfahren für Beton.
1950 – J. Kaiser führt die Schallemissionsanalyse als zerstörungsfreies Prüfverfahren ein.
(Grundlegende Quelle für oben: Hellier, 2001) Beachten Sie die Anzahl der Fortschritte, die während des Zweiten Weltkriegs erzielt wurden, einer Zeit, in der die industrielle Qualitätskontrolle immer wichtiger wurde.
1955 – Gründung des ICNDT. Weltverband für zerstörungsfreie Prüfung.
1955 – Die erste NDT-Weltkonferenz findet in Brüssel statt und wird von der ICNDT organisiert. Die NDT-Weltkonferenz findet alle vier Jahre statt.
1996 gründete Rolf Diederichs die erste Open-Access-Fachzeitschrift für zerstörungsfreie Prüfverfahren (ZfP) im Internet. Heute ist die Open-Access-ZfP-Datenbank NDT.net verfügbar.
1998 – Die Europäische Föderation für Zerstörungsfreie Prüfung (EFNDT) wurde im Mai 1998 in Kopenhagen auf der 7. Europäischen Konferenz für Zerstörungsfreie Prüfung (ECNDT) gegründet. 27 nationale europäische ZfP-Gesellschaften schlossen sich dieser einflussreichen Organisation an.
2008 – Die NDT in Aerospace Conference wurde ins Leben gerufen. Die DGZfP und das Fraunhofer IIS veranstalteten den ersten internationalen Kongress in Bayern.
2008 – Academia NDT International wurde offiziell gegründet und hat ihren Hauptsitz in Brescia (Italien). www.academia-ndt.org
2012 – ISO-Qualifizierung und -Zertifizierung von ZfP-Personal
2020 – Akkreditierungszertifikat von NABCB für die Qualifizierung und Zertifizierung von NDT-Personal gemäß ISO 9712:2012
ISO 9712
Diese ISO 9712- Anforderungen legen die Grundsätze für die Qualifizierung und Zertifizierung von Personal fest, das industrielle zerstörungsfreie Prüfungen (ZfP) durchführt. [ 15 ]
Das in dieser internationalen Norm festgelegte System kann auch auf andere zerstörungsfreie Prüfverfahren oder auf neue Techniken innerhalb eines etablierten zerstörungsfreien Prüfverfahrens angewendet werden, vorausgesetzt, es existiert ein umfassendes Zertifizierungssystem und das Verfahren oder die Technik ist durch internationale, regionale oder nationale Normen abgedeckt oder das neue zerstörungsfreie Prüfverfahren oder die neue Technik hat sich zur Zufriedenheit der Zertifizierungsstelle als wirksam erwiesen.
Die Zertifizierung umfasst die Beherrschung einer oder mehrerer der folgenden Methoden: a) Schallemissionsprüfung; b) Wirbelstromprüfung; c) Infrarot-Thermografieprüfung; d) Dichtheitsprüfung (ausgenommen sind hydraulische Druckprüfungen); e) Magnetprüfung; f) Eindringprüfung; g) Röntgenprüfung; h) Dehnungsmessstreifenprüfung; i) Ultraschallprüfung; j) Sichtprüfung (ausgenommen sind direkte, ungestützte Sichtprüfungen und Sichtprüfungen, die während der Anwendung eines anderen zerstörungsfreien Prüfverfahrens durchgeführt werden).
Methoden und Techniken
Ein Beispiel für eine 3D-Replikationstechnik. Die flexiblen, hochauflösenden Repliken ermöglichen die Untersuchung und Vermessung von Oberflächen unter Laborbedingungen. Repliken können von allen festen Materialien angefertigt werden.
Die zerstörungsfreie Prüfung (ZfP) umfasst verschiedene Verfahren , die jeweils auf einem bestimmten wissenschaftlichen Prinzip basieren. Diese Verfahren lassen sich weiter in verschiedene Techniken unterteilen . Aufgrund ihrer spezifischen Eigenschaften eignen sich die verschiedenen Verfahren und Techniken für bestimmte Anwendungen besonders gut, während sie in anderen Anwendungen wenig oder gar keinen Nutzen haben. Daher ist die Wahl des richtigen Verfahrens und der richtigen Technik ein wichtiger Bestandteil der ZfP.
Personalschulung, Qualifizierung und Zertifizierung
Die erfolgreiche und konsequente Anwendung zerstörungsfreier Prüfverfahren hängt maßgeblich von der Ausbildung, Erfahrung und Integrität des Personals ab. Mitarbeiter, die mit der Anwendung industrieller ZfP-Methoden und der Interpretation der Ergebnisse befasst sind, sollten zertifiziert sein; in einigen Industriezweigen ist die Zertifizierung gesetzlich oder durch geltende Normen und Standards vorgeschrieben. [ 20 ]
NDT-Fachleute und Führungskräfte können der NDTMA beitreten, einem Verband von NDT-Managern und -Führungskräften, der ein Forum für den offenen Austausch von Management-, Technik- und Regulierungsinformationen bietet. Die jährliche Konferenz findet im Golden Nugget in Las Vegas statt.
Zertifizierungsprogramme
Bei der Personenzertifizierung gibt es zwei Ansätze: [ 21 ]
Arbeitgeberbasierte Zertifizierung : Bei diesem Konzept erstellt der Arbeitgeber seine eigene schriftliche Prüfrichtlinie . Diese definiert die Verantwortlichkeiten jeder Zertifizierungsstufe gemäß den Unternehmensrichtlinien und beschreibt die Schulungs-, Erfahrungs- und Prüfungsanforderungen. In der Industrie basieren die Prüfrichtlinien üblicherweise auf der Empfehlung SNT-TC-1A der American Society for Nondestructive Testing (ASNT) . [ 22 ] Die ANSI-Norm CP-189 legt die Anforderungen an jede normkonforme Prüfrichtlinie fest. [ 23 ] Für Anwendungen in der Luft- und Raumfahrt sowie im Verteidigungsbereich (ASD) definiert NAS 410 zusätzliche Anforderungen an ZfP-Personal. Diese Norm wird von der AIA – Aerospace Industries Association , einem Verband US-amerikanischer Hersteller von Flugzeugzellen und Triebwerken, herausgegeben. Sie bildet die Grundlage für EN 4179 [ 24 ] und weitere (USA) vom NIST anerkannte Luft- und Raumfahrtnormen für die arbeitgeberbasierte Qualifizierung und Zertifizierung von ZfP-Personal. NAS 410 legt auch die Anforderungen an „Nationale ZfP-Prüfungsstellen“ fest, die persönliche Zertifizierungsprogramme zulassen bzw. verbieten. NAS 410 lässt die ASNT-Zertifizierung als Teil der für die ASD-Zertifizierung erforderlichen Qualifikationen zu. [ 25 ]
Zentrale Zertifizierung : Das Konzept der zentralen Zertifizierung sieht vor, dass ein ZfP-Prüfer eine Zertifizierung von einer zentralen Zertifizierungsstelle erhält, die von den meisten Arbeitgebern, Dritten und/oder Regierungsbehörden anerkannt wird. Zu den Industriestandards für zentrale Zertifizierungssysteme gehören ISO 9712 [ 26 ] und ANSI/ASNT CP-106 [ 27 ] (verwendet für das ASNT ACCP- System [ 28 ] ). Die Zertifizierung nach diesen Standards umfasst Schulungen, praktische Erfahrung unter Anleitung und das Bestehen einer schriftlichen und praktischen Prüfung, die von der unabhängigen Zertifizierungsstelle durchgeführt wird. EN 473 [ 29 ] war ein weiteres zentrales Zertifizierungssystem, das ISO 9712 sehr ähnlich war und 2012 mit der Einführung von EN ISO 9712 durch das CEN zurückgezogen wurde .
In den Vereinigten Staaten sind arbeitgeberbasierte Zertifizierungsprogramme üblich, es existieren jedoch auch zentrale Zertifizierungsprogramme. Das bekannteste ist ASNT Level III (eingeführt 1976/77), das von der American Society for Nondestructive Testing für NDT-Fachkräfte der Stufe 3 organisiert wird. [ 30 ] NAVSEA 250-1500 ( archiviert am 21.01.2021 im Internet Archive) ist ein weiteres zentrales US-Zertifizierungsprogramm, das speziell für den Einsatz im nuklearen Marineprogramm entwickelt wurde. [ 31 ]
Die zentrale Zertifizierung ist in der Europäischen Union weit verbreitet. Dort werden Zertifizierungen von akkreditierten Stellen (unabhängigen Organisationen gemäß ISO 17024 , die von einer nationalen Akkreditierungsstelle wie UKAS akkreditiert sind ) ausgestellt. Die Druckgeräterichtlinie (97/23/EG) schreibt die zentrale Personenzertifizierung für die Erstprüfung von Dampfkesseln sowie bestimmter Druckbehälter und Rohrleitungen vor . [ 32 ] Die mit dieser Richtlinie harmonisierten europäischen Normen spezifizieren die Personenzertifizierung nach EN 473. Zertifizierungen, die von einer nationalen ZfP-Gesellschaft ausgestellt werden, welche Mitglied der Europäischen Föderation für ZfP ( EFNDT ) ist, werden von den anderen Mitgliedsgesellschaften im Rahmen eines multilateralen Anerkennungsabkommens gegenseitig anerkannt. [ 33 ]
Die meisten der oben genannten Zertifizierungsprogramme für ZfP-Personal sehen drei Qualifikations- bzw. Zertifizierungsstufen vor, üblicherweise Stufe 1 , Stufe 2 und Stufe 3 (einige Normen verwenden jedoch römische Ziffern, z. B. Stufe II ). Die Aufgaben und Verantwortlichkeiten des Personals auf den einzelnen Stufen sind im Allgemeinen wie folgt (es gibt geringfügige Unterschiede zwischen den verschiedenen Normen und Standards): [ 26 ] [ 24 ]
Techniker der Stufe 1 sind ausschließlich für die Durchführung bestimmter Kalibrierungen und Prüfungen unter enger Aufsicht und Anleitung von höherrangigen Mitarbeitern qualifiziert. Sie dürfen lediglich Prüfergebnisse melden. Normalerweise arbeiten sie gemäß spezifischer Arbeitsanweisungen für Prüfverfahren und Ablehnungskriterien.
Stufe 2 umfasst Ingenieure oder erfahrene Techniker, die Prüfgeräte einrichten und kalibrieren, die Inspektion gemäß Normen und Standards durchführen (anstatt Arbeitsanweisungen zu befolgen) und Arbeitsanweisungen für Techniker der Stufe 1 erstellen können. Sie sind außerdem befugt, Prüfergebnisse zu melden, zu interpretieren, auszuwerten und zu dokumentieren. Darüber hinaus können sie Techniker der Stufe 1 anleiten und schulen. Neben den Prüfmethoden müssen sie mit den geltenden Normen und Standards vertraut sein und über Grundkenntnisse in der Herstellung und Wartung der geprüften Produkte verfügen.
Stufe 3 umfasst in der Regel spezialisierte Ingenieure oder sehr erfahrene Techniker. Sie können zerstörungsfreie Prüfverfahren (ZfP) entwickeln und Normen und Standards interpretieren. Außerdem leiten sie ZfP-Labore und spielen eine zentrale Rolle bei der Personalzertifizierung. Von ihnen wird ein breites Wissen in den Bereichen Werkstoffe, Fertigung und Produkttechnologie erwartet.
Terminologie
Die US-amerikanische Standardterminologie für zerstörungsfreie Prüfverfahren ist in der Norm ASTM E-1316 definiert. [ 39 ] Einige Definitionen können in der europäischen Norm EN 1330 abweichen.
Anzeige
Die Reaktion oder der Befund einer Prüfung, beispielsweise ein kurzer Ausschlag auf dem Bildschirm eines Messgeräts. Anzeigen werden in wahre und falsche Anzeigen unterteilt . Falsche Anzeigen entstehen durch Faktoren, die nicht mit den Prinzipien des Prüfverfahrens zusammenhängen oder durch eine unsachgemäße Durchführung des Verfahrens, wie etwa Filmbeschädigung bei der Radiographie oder elektrische Störungen bei der Ultraschallprüfung. Wahre Anzeigen werden weiter in relevante und nicht relevante Anzeigen unterteilt . Relevante Anzeigen werden durch Fehler verursacht. Nicht relevante Anzeigen werden durch bekannte Merkmale des Prüfobjekts verursacht, wie beispielsweise Spalten, Gewinde oder Oberflächenhärtung.
Interpretation
Festzustellen, ob eine Anzeige untersuchungsbedürftig ist. Beispielsweise gelten bei elektromagnetischen Prüfungen Anzeigen aufgrund von Materialverlusten als Fehler, da sie in der Regel untersucht werden sollten, während Anzeigen aufgrund von Schwankungen der Materialeigenschaften harmlos und irrelevant sein können.
Mangel
Eine Art von Fehlstelle, die untersucht werden muss, um festzustellen, ob sie als Ausschussware gilt. Beispiele hierfür sind Porosität in einer Schweißnaht oder Materialverlust.
Auswertung
Feststellung, ob ein Fehler ausschlaggebend ist. Ist beispielsweise die Porosität in einer Schweißnaht größer als die in der Norm zulässige ?
Defekt
Ein Fehler, der zur Ablehnung führt – d. h. er erfüllt die Akzeptanzkriterien nicht. Fehler werden im Allgemeinen beseitigt oder repariert. [ 39 ]
Zuverlässigkeit und Statistik
Wahrscheinlichkeitsprüfungen zur Erkennungswahrscheinlichkeit (POD) sind ein Standardverfahren zur Bewertung zerstörungsfreier Prüfverfahren unter bestimmten Bedingungen, beispielsweise zur Frage: „Wie hoch ist die POD für fehlende Verschmelzung in Rohrschweißnähten bei der manuellen Ultraschallprüfung?“ Die POD steigt in der Regel mit der Fehlergröße. Ein häufiger Fehler bei POD-Prüfungen ist die Annahme, der Prozentsatz der erkannten Fehler entspreche der POD. Tatsächlich ist der Prozentsatz der erkannten Fehler jedoch nur der erste Schritt der Analyse. Da die Anzahl der geprüften Fehler notwendigerweise begrenzt (nicht unendlich) ist, müssen statistische Methoden angewendet werden, um die POD für alle möglichen Fehler – über die begrenzte Anzahl der geprüften Fehler hinaus – zu bestimmen. Ein weiterer häufiger Fehler bei POD-Prüfungen ist die Definition der statistischen Stichprobeneinheiten (Prüfobjekte) als Fehler, während eine echte Stichprobeneinheit ein Objekt ist, das einen Fehler enthalten kann oder nicht. [ 40 ] [ 41 ] Richtlinien für die korrekte Anwendung statistischer Methoden bei POD-Tests finden sich in ASTM E2862 Standard Practice for Probability of Detection Analysis for Hit/Miss Data und MIL-HDBK-1823A Nondestructive Evaluation System Reliability Assessment, aus dem US Department of Defense Handbook.
^ Blitz, Jack; G. Simpson (1991). Ultraschallverfahren der zerstörungsfreien Prüfung . Springer-Verlag New York, LLC. ISBN 978-0-412-60470-6Die
^ Waldmann, T. (2014). „Ein mechanischer Alterungsmechanismus in Lithium-Ionen-Batterien“. Journal of the Electrochemical Society . 161 (10): A1742– A1747. doi : 10.1149/2.1001410jes .
^ US-Patent 3,277,302 mit dem Titel „Röntgengerät mit Mitteln zur Versorgung der Röntgenröhre mit einer alternierenden Rechteckspannung“, erteilt an Weighart am 4. Oktober 1964, mit dem Anmeldedatum 10. Mai 1963 und dem Hinweis in den Zeilen 1–6 der Spalte 4 auf die zuvor eingereichte, gleichzeitig anhängige Patentanmeldung von James F. McNulty für eine wesentliche Komponente der Erfindung.
^ US-Patent 3,289,000 mit dem Titel „Mittel zur separaten Steuerung des Glühstroms und der Glühspannung einer Röntgenröhre“, erteilt an McNulty am 29. November 1966, mit dem Anmeldedatum 5. März 1963
^ John Thompson (November 2006). Globale Überprüfung der Qualifizierung und Zertifizierung von Personal für zerstörungsfreie Prüfung und Zustandsüberwachung . 12. A-PCNDT 2006 – Asien-Pazifik-Konferenz für zerstörungsfreie Prüfung. Auckland, Neuseeland.
^ Empfohlene Vorgehensweise Nr. SNT-TC-1A: Qualifizierung und Zertifizierung von Personal in der zerstörungsfreien Prüfung , (2006)
^ ANSI/ASNT CP-189: ASNT-Standard für die Qualifizierung und Zertifizierung von Personal für zerstörungsfreie Prüfungen , (2006)
^ a b c EN 4179: „Luft- und Raumfahrtreihe. Qualifizierung und Zulassung von Personal für zerstörungsfreie Prüfungen“ (2009)
^ a b ISO 9712: Zerstörungsfreie Prüfung – Qualifizierung und Zertifizierung von ZfP-Personal (2012)
^ ANSI/ASNT CP-106: "ASNT-Standard für die Qualifizierung und Zertifizierung von Personal für zerstörungsfreie Prüfverfahren" (2008)
^ „ASNT Central Certification Program“, ASNT-Dokument ACCP-CP-1, Rev. 7 (2010)
^ EN 473: Zerstörungsfreie Prüfung. Qualifizierung und Zertifizierung von ZfP-Personal. Allgemeine Grundsätze (2008)
^ Charles Hellier (2003). Handbuch der zerstörungsfreien Werkstoffprüfung . McGraw-Hill. S. 1.25. ISBN 978-0-07-028121-9Die
^ Charles Hellier (2003). Handbuch der zerstörungsfreien Werkstoffprüfung . McGraw-Hill. S. 1.26. ISBN 978-0-07-028121-9Die
^ Richtlinie 97/23/EG des Europäischen Parlaments und des Rates vom 29. Mai 1997 zur Angleichung der Rechtsvorschriften der Mitgliedstaaten über Druckgeräte , Anhang I, Absatz 3.1.3
^ Die relevante nationale Norm für Kanada ist CAN/CGSB-48.9712-2006 „Qualifikation und Zertifizierung von Personal für zerstörungsfreie Prüfverfahren“, die den Anforderungen der ISO 9712:2005 und EN 473:2000 entspricht.
^ Charles Hellier (2003). Handbuch der zerstörungsfreien Werkstoffprüfung . McGraw-Hill. S. 1.27. ISBN 978-0-07-028121-9Die
^ AIA-NAS-410: „Nationaler Luft- und Raumfahrtstandard der Aerospace Industries Association, NAS-Zertifizierung und Qualifizierung von Personal für zerstörungsfreie Prüfverfahren“
^ T. Oldberg und R. Christensen (1999). „Erratic Measure“ . 4 (5). NDT.net. Archiviert vom Original am 15.03.2007 . Abgerufen am 24.11.2005 .{{cite journal}}: Zeitschrift zitieren erfordert |journal=( Hilfe )
EN 1330: Zerstörungsfreie Prüfung. Terminologie . Neun Teile. Teile 5 und 6 wurden durch gleichwertige ISO-Normen ersetzt.
EN 1330-1: Zerstörungsfreie Prüfung. Terminologie. Liste allgemeiner Begriffe (1998)
EN 1330-2: Zerstörungsfreie Prüfung. Terminologie. Begriffe, die in den zerstörungsfreien Prüfverfahren verwendet werden (1998)
EN 1330-3: Zerstörungsfreie Prüfung. Terminologie. Begriffe der industriellen Röntgenprüfung (1997)
EN 1330-4: Zerstörungsfreie Prüfung. Terminologie. Begriffe der Ultraschallprüfung (2010)
EN 1330-7: Zerstörungsfreie Prüfung. Terminologie. Begriffe der Magnetpulverprüfung (2005)
EN 1330-8: Zerstörungsfreie Prüfung. Terminologie. Begriffe, die bei Dichtheitsprüfungen verwendet werden (1998)
EN 1330-9: Zerstörungsfreie Prüfung. Terminologie. Begriffe der Schallemissionsprüfung (2009)
EN 1330-10: Zerstörungsfreie Prüfung. Terminologie. Begriffe der Sichtprüfung (2003)
EN 1330-11: Zerstörungsfreie Prüfung. Terminologie. Begriffe, die bei der Röntgenbeugung an polykristallinen und amorphen Werkstoffen verwendet werden (2007)
ISO 12706: Zerstörungsfreie Prüfung. Eindringprüfung. Terminologie (2009)
ISO 12718: Zerstörungsfreie Prüfung. Wirbelstromprüfung. Terminologie (2008)



 Medien zum Thema zerstörungsfreie Prüfung auf Wikimedia Commons


